



Versterkte PVC Drop Stitch voor SUP
Versterkte PVC Drop Stitch voor SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Hoe versteviging het gedrag van drop-stitch verandert
Materiaalparameters
Waar de stof naartoe gaat in een SUP-assemblage
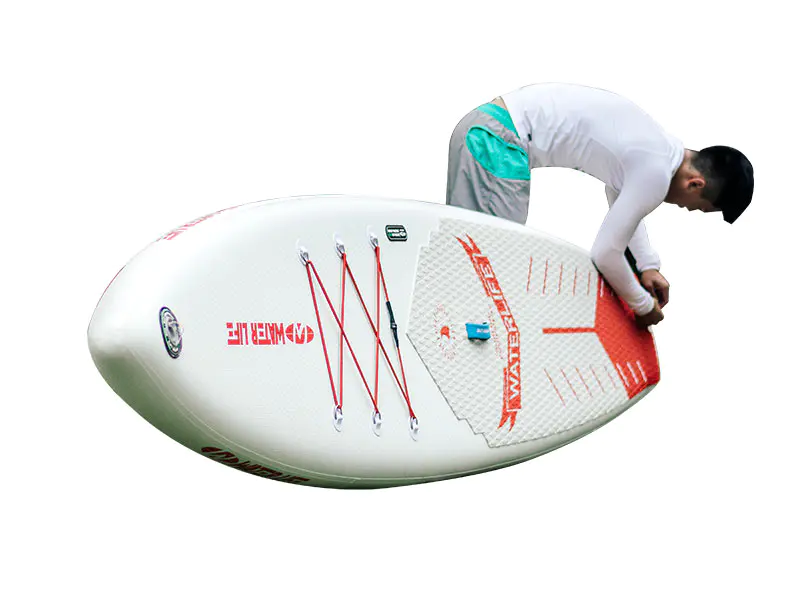
Dekpaneel
Het bovenste drop-stitch paneel vormt het stavlak. Versterking hier regelt de doorbuiging van het dek en ondersteunt de EVA-tractiepadverbinding.
Romppaneel
Het onderste paneel maakt gebruik van dezelfde versterkte stof. De coatingmassa op dit vlak wordt vaak aan de bovenkant van het bereik gespecificeerd om slijtage door strandlanceringen en contact met ondiep water te weerstaan.
Spoorband
Het zijhek verbindt het dek en de romp. Versterkte PVC Drop Stitch voor SUP is gelast aan met PVC gecoate zijwandstof en de railbandbreedte bepaalt de dikte en omtrek van het bord.
Neus- en staartversterking
Bij de neus en staart zijn extra stukken van dezelfde stof gelast om schokken te absorberen en de klep- en vinkastconstructies te verankeren.
Productie- en inkoopvragen
Bij welke bandenspanning moet het afgewerkte board worden getest?
Versterkte PVC Drop Stitch voor SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Welke invloed heeft de versterking op het gewicht van de afgewerkte plaat?
Versterkte drop-stitch voegt 15% tot 25% toe aan het paneelgewicht vergeleken met standaard drop-stitch van dezelfde dikte. Voor een plank van 10'6" met een kern van 120 mm voegen de versterkte dek- en romppanelen doorgaans 1,2 kg tot 1,8 kg toe aan de afgewerkte plank. Fabrikanten moeten de railbandbreedte of de lay-out van de accessoires aanpassen om te compenseren waar het doelbordgewicht is vastgelegd door de winkelspecificatie.
Kan het weefsel worden gelast met hete lucht in plaats van HF?
Heteluchtlassen wordt gebruikt voor railbanden en reparatiepatches, maar de primaire dek-tot-rompnaad op versterkte drop stitch-panelen wordt normaal gesproken verbonden door hoogfrequent lassen. Het heteluchtlassen van drop-stitch-panelen vereist een tweezijdig verwarmingsproces en zorgvuldige temperatuurcontrole om te voorkomen dat de verticale garenreeks bij de naadlijn inzakt. De afpelsterkte moet worden geverifieerd op een testbon van elke productiepartij.
Wat veroorzaakt delaminatie tussen de coating en de garenarray?
Delaminatie bij de garenankerpunten is het gevolg van onvoldoende penetratie van de coating in het gaas tijdens de productie of van oververhitting tijdens het lassen. De ankersterkte van de verticale garens moet worden geverifieerd met een uittrektest op een monster van 50 mm vierkant. Waarden onder 250 N duiden op een probleem met de hechting van de coating in het binnenkomende weefsel, en niet op een lasprobleem.
Opslag en verwerking
- Bewaar rollen Versterkte PVC Drop Stitch voor SUP in een droge ruimte bij 15°C tot 25°C, horizontaal gelegd op een door de kern ondersteund rek. Stapel rollen niet meer dan twee hoog, omdat compressie de verticale garenreeks beschadigt.
- Laat de rollen 24 uur op werkplaatstemperatuur komen voordat u ze gaat snijden. Koud gestikte stof is minder soepel bij de garenankerpunten en kan barsten tijdens het snijden of het positioneren van het paneel.
- Gebruik een scherpe rolfrees of CNC-snijtafel. Inspecteer elke snijrand op losse of getrokken draden voordat u gaat lassen; uitstekende garens interfereren met de consolidatie van de lasnaden.
- Houd HF-laselektroden en gereedschap vrij van PVC-resten. Ophoping van resten veroorzaakt ongelijkmatige verwarming en plaatselijke instorting van de drop-stitch-structuur bij de naad.
- Bewaar afgewerkte planken leeg en vlak, of gedeeltelijk opgeblazen bij 5 psi, op een schaduwrijke plek, uit de buurt van direct zonlicht. Langdurige opslag onder volledige druk in warme omgevingen versnelt het verlies van weekmakers bij de lasnaden.