



Zeer nauwkeurig gekalanderde PVC-film
Zeer nauwkeurig gekalanderde PVC-film is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
Gebouwd voor uw conversielijn
Zeer nauwkeurig gekalanderde PVC-film is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
Nominale dikte en tolerantieband overeengekomen per toepassing, gemeten via online bètameter
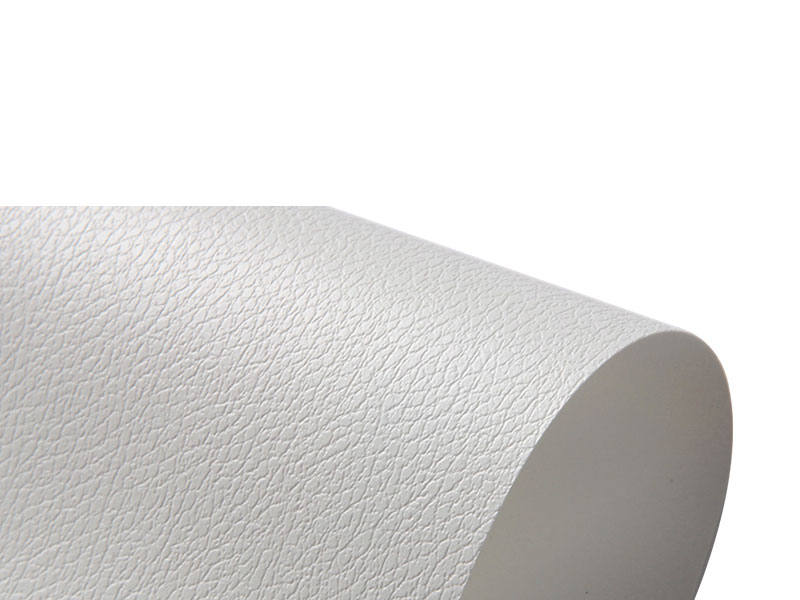
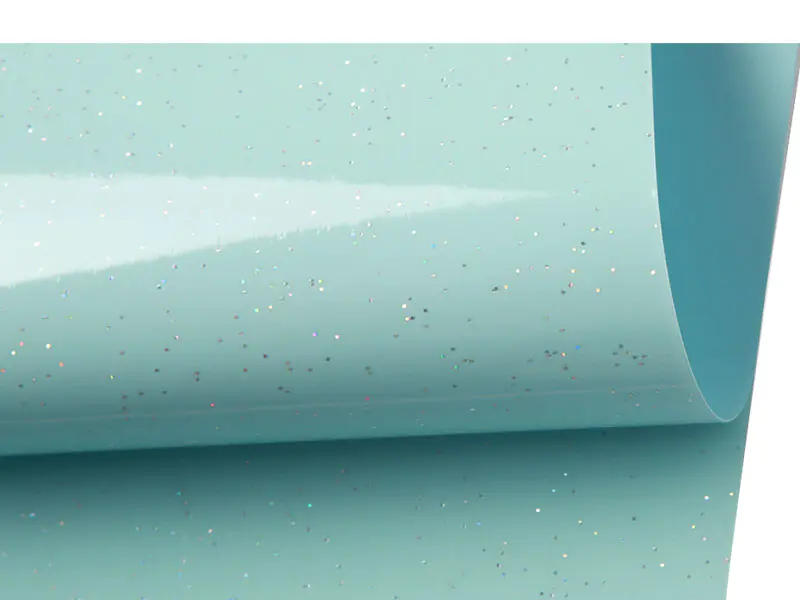
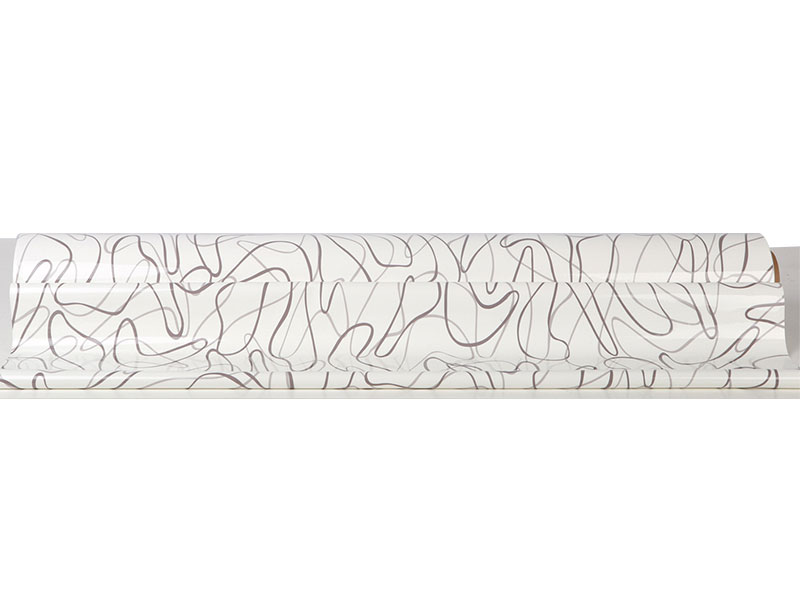
Glansniveau, matte kwaliteit of reliëfpatroon gedefinieerd op een fysiek referentiemonster
Slip-, anti-block-, UV-stabilisator en kleurmasterbatch ingesteld op het stroomafwaartse proces
Breedte, lengte, kerndiameter, aantal verbindingen en wikkelspanning volgens de koperslijn
Welke precisieveranderingen in conversie
Meet de uniformiteit op internet
Diktevariatie over de rolbreedte is de belangrijkste oorzaak van afdrukregistratieafwijkingen en lamineringskreukels. Uiterst nauwkeurig gekalanderde PVC-film wordt gecontroleerd door een online bètameter die continu de volledige baan scant, en het dwarsbaanprofiel wordt gecorrigeerd door automatische aanpassing van de rolopening. Dankzij een vlak profiel kan de converter op hogere lijnsnelheden werken zonder spanningscompensatie.
Herhaalbare oppervlakteafwerking
De laatste kalanderrol brengt zijn oppervlak onder gecontroleerde druk en temperatuur over op de film. De roltemperatuur wordt binnen een smalle band gehouden, zodat het glansniveau niet afwijkt van het begin van een productierun tot het einde. Converters die op de film printen, ontvangen een consistente oppervlakte-energie, die een stabiele inktbevochtiging over de volledige rol ondersteunt.
Randkwaliteit en breedtenauwkeurigheid
Het snijden wordt na het kalanderen inline uitgevoerd en de snijrand wordt gecontroleerd op bramen, golvingen en breedteafwijkingen. Schone randen ondersteunen de automatische baangeleiding op de lijn van de convertor en verminderen randverspilling tijdens het stansen. Met een breedtetolerantie van +/- 0,5 mm kan de converter een smalle trimmarge instellen.
Dimensionale stabiliteit na conversie
De film wordt tijdens het kalanderen gegloeid om de interne spanning te verlichten. De resterende krimp na conversie wordt bij 100°C gedurende 10 minuten onder de 2% gehouden, zodat de bedrukte en gelamineerde film niet vervormt bij blootstelling aan stroomafwaartse hitte of bij installatie in een warme omgeving.
Tolerantie- en eigenschappentabel
| Basispolymeer | Polyvinylchloride, geplastificeerd of stijve kwaliteit |
| Gauge bereik | 0,05 mm tot 0,80 mm |
| Dikte tolerantie | /- 0,005 mm op precisiekwaliteiten, /- 0,010 mm op standaardkwaliteiten |
| Breedte tolerantie | /- 0,5 mm |
| Cross-Web Gauge Variatie | Binnen 1,5% van de nominale waarde |
| Oppervlakteafwerking | Spiegelglans, mat, reliëf |
| Glansniveau | 5 tot 90 glanseenheden bij 60 graden |
| Residuele krimp | Minder dan 2% bij 100°C, 10 minuten |
| Treksterkte | 40 MPa tot 55 MPa (starre kwaliteit) |
| Verlenging bij breuk | 10% tot 60% (afhankelijk van de graad) |
| Rolbreedte | Tot 2,0 meter |
| Rollengte | Tot 1.000 meter |
| Kerndiameter | 76 mm of 152 mm |
| Bedrijfstemperatuurbereik | -15°C tot 65°C |
Conversieroutes
Zeer nauwkeurig gekalanderde PVC-film is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
De film wordt gelamineerd op papier, karton, non-woven en andere filmsubstraten. Een uniforme dikte ondersteunt een gelijkmatig lijmlaaggewicht en een consistente spleetdruk over het hele web, waardoor hechtingsdefecten en delaminatie in het eindproduct worden verminderd.
Nauwkeurige metercontrole ondersteunt herhaalbare vorming van dunne onderdelen, zoals verpakkingsinzetstukken en beschermhoezen. De wanddikte in het gevormde onderdeel is voorspelbaar op basis van de binnenkomende meter en de trekverhouding.
Schone snijranden en een consistente dikte zorgen ervoor dat de converter stans- en snijbewerkingen kan uitvoeren met smalle snijmarges. Breedtenauwkeurigheid vermindert randverspilling en verbetert de opbrengst per rol bij conversieruns met een hoog volume.
Vragen van kopers
Hoe wordt de diktetolerantie op elke rol gecontroleerd?
De dikte wordt tijdens de productie continu gecontroleerd door een online bètameter die de volledige rolbreedte scant. Een kwaliteitscertificaat dat bij elke partij wordt afgegeven, registreert de gemiddelde dikte en de maximale dwarsbaanafwijking, gemeten met een offline micrometer op posities die in het controleplan zijn gedefinieerd. Kopers kunnen voor kritische bestellingen het ruwe meterlogboek opvragen.
Heeft de film een coronabehandeling nodig voordat deze wordt bedrukt?
Standaard zeer nauwkeurig gekalanderde PVC-film wordt geleverd met een gecontroleerde oppervlakte-energie die geschikt is voor oplosmiddel- en UV-inkten. Inkten op waterbasis en bepaalde lijmen vereisen mogelijk een in-line coronabehandeling bij de converter. Het dyne-niveau van de geleverde film staat vermeld op het kwaliteitscertificaat en de converter moet dit verifiëren met een dyne-pen voordat de inkt- en lijmparameters worden ingesteld.
Wat veroorzaakt maatafwijkingen richting rolranden?
Maatvariatie aan de rolranden is afkomstig van het buigen van de kalanderrol onder belasting. De lijn is uitgerust met rolbuigcompensatie en het dwarsbaanprofiel is gecorrigeerd om de variatie van rand tot rand binnen het aangegeven bereik te houden. Als een verwerker randafwijkingen constateert, moet de film worden gecontroleerd aan de hand van het certificaat voordat de eigen afwikkel- en baangeleidingsopstelling van de verwerker wordt beoordeeld.
Kan de folie geleverd worden in een stevige verpakkingskwaliteit?
Ja. Er worden stijve en halfstijve kwaliteiten geproduceerd voor verpakkings- en vormtoepassingen. Het gehalte aan weekmakers wordt ingesteld per toepassing, en de trek- en rekeigenschappen worden vermeld voor de specifieke kwaliteit. Kopers moeten de vormtemperatuur en trekverhouding opgeven, zodat de kwaliteit kan worden geselecteerd op basis van het vormvenster, en niet alleen op basis van de eigenschappen bij kamertemperatuur.
Hoe moeten de rollen vóór de ombouw worden bewaard?
Bewaar rollen horizontaal op een door de kern ondersteund rek bij 15 °C tot 25 °C en een relatieve vochtigheid van 40% tot 60%. Laat rollen 24 uur op lijntemperatuur komen voordat ze worden afgewikkeld, omdat koude film stijver is en een hogere spanning produceert bij dezelfde afwikkelinstelling. Houd de originele wikkel op zijn plaats totdat de rol op de lijn is gemonteerd.
Opmerkingen over opslag en behandeling
Bewaar uiterst nauwkeurig gekalanderde PVC-filmrollen horizontaal op een door de kern ondersteund rek bij 15 °C tot 25 °C en een relatieve vochtigheid van 40% tot 60%. Vermijd direct zonlicht en warmtebronnen die de film verzachten.
Laat de rollen 24 uur vóór de conversie de lijntemperatuur bereiken. Koude film is stijver en dezelfde afwikkelspanningsinstelling zal bij een koude rol een andere baanspanning veroorzaken.
Verwerk rollen met kernsteunen of rolhefapparatuur. Als u een rol op zijn kant laat vallen, kunnen de lagen vervormen en kunnen er dikteverschillen ontstaan aan de rand van de rol.
Houd de originele beschermfolie op zijn plaats totdat de rol is gemonteerd. Stof op het filmoppervlak wordt bij de eerste kneep in de afwerking gedrukt en is moeilijk te verwijderen zonder het oppervlak te beschadigen.
Bewaar gedeeltelijk gebruikte rollen in de originele verpakking en label ze met het lotnummer. Films uit verschillende partijen mogen niet aan elkaar worden gesplitst tijdens een continue conversierun.