



3200GSM PVC luchtbaanstof
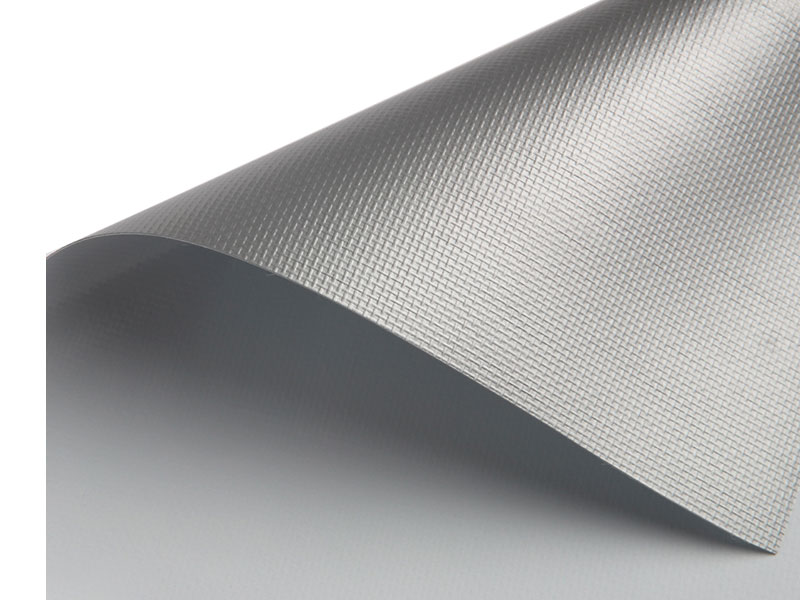
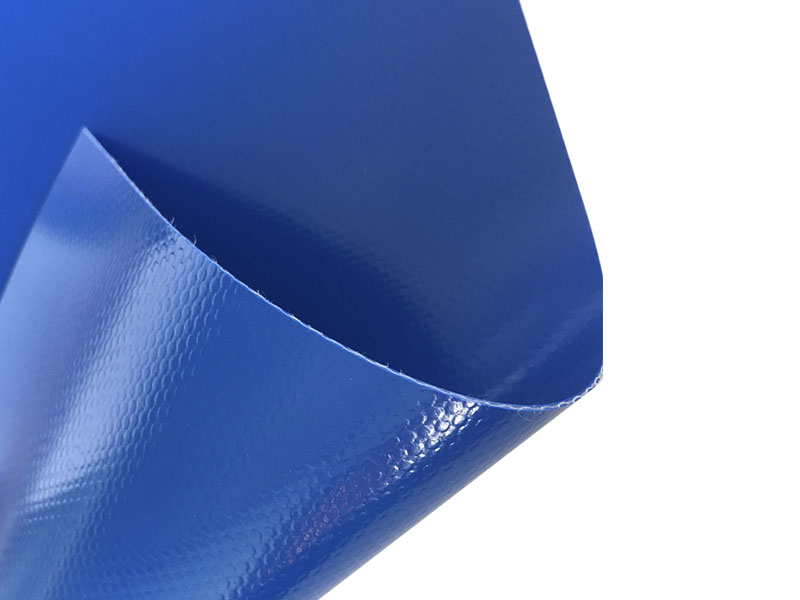
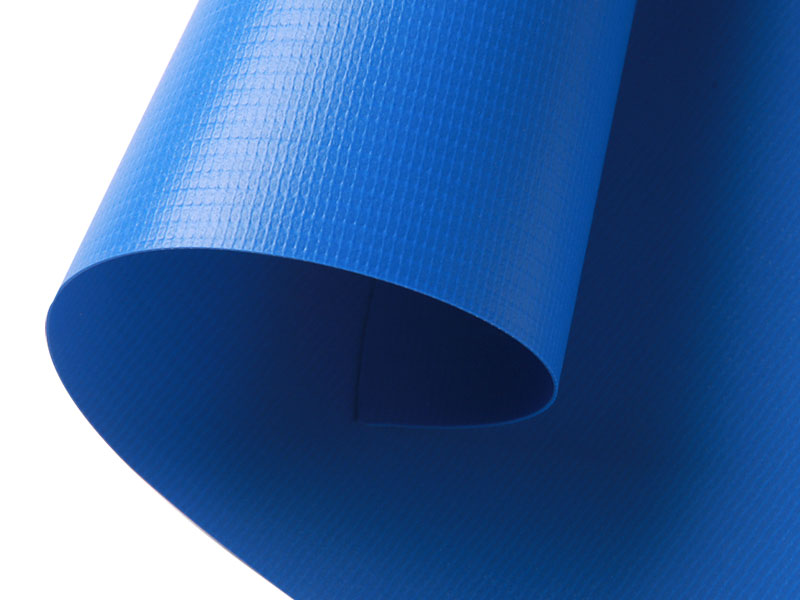
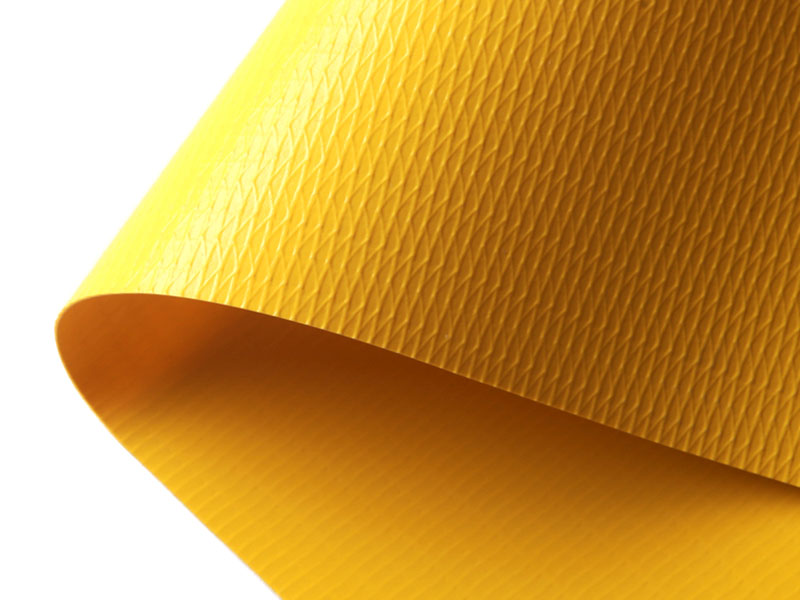
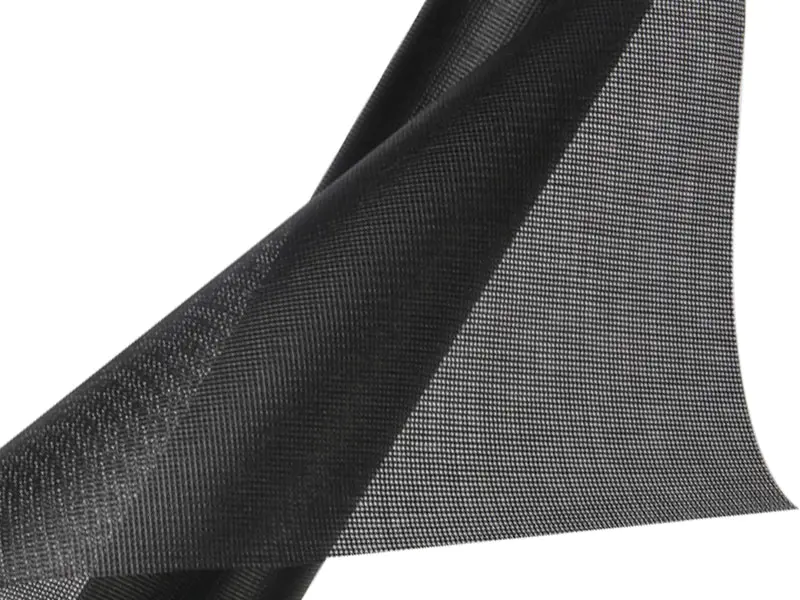
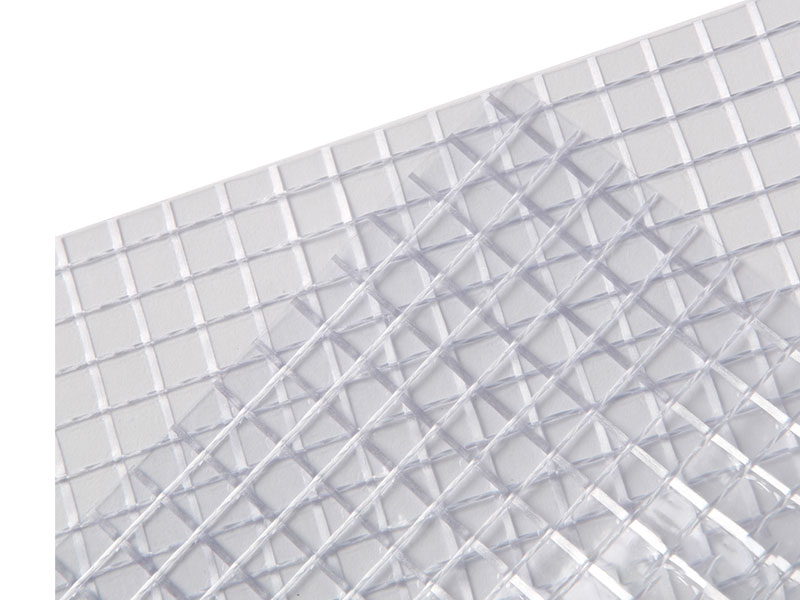
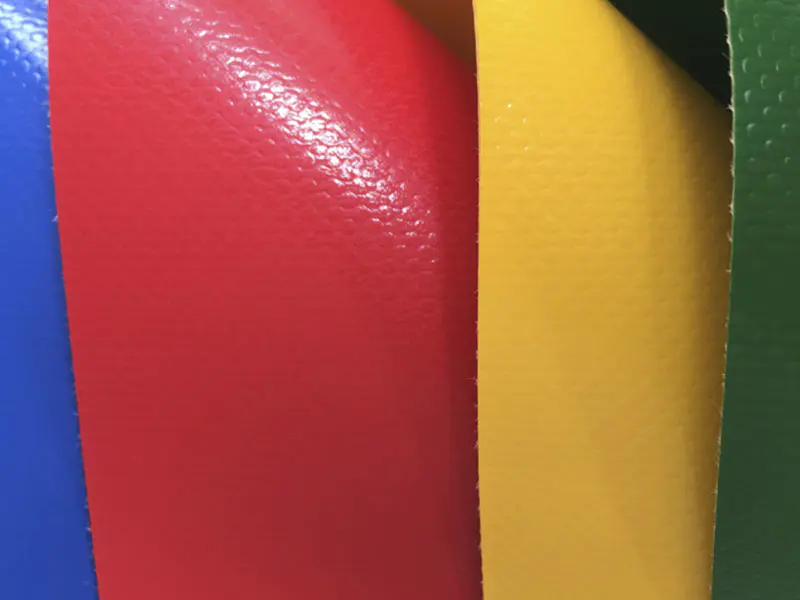
3200GSM PVC luchtbaanstof is a heavy-gauge coated textile engineered for inflatable air track construction, gymnastics training surfaces, and air tumble track assemblies. The base cloth is a high-tenacity polyester scrim with a 9x9 to 12x12 threads per inch weave, coated on both faces with plasticized polyvinyl chloride to a total fabric weight of 3200 g/m². The coating is applied through knife-over-roll or hot-melt calendering, followed by high-frequency or hot-air welding during fabrication. The fabric is supplied in rolls up to 2.0 m wide and is specified where drop-stitch or chambered air retention structures must withstand repeated dynamic loading from gymnasts, trampoline users, and parkour athletes.
Waarom 3200GSM is gespecificeerd voor luchtspoorconstructies
Belastingverdeling onder dynamische impact
De coatingmassa van 3200 g/m² zorgt voor een treksterkte van 3.500 N/5cm tot 4.500 N/5cm in schering- en inslagrichting, afhankelijk van de gaasconstructie. Hierdoor kan de stof de puntbelastingen van landingsinslagen over een groter gebied van de luchtkamer verdelen, waardoor de spanningsconcentratie bij interne schotnaden en laslijnen wordt verminderd.
Lek- en slijtvastheid
De laagdikte op 3200GSM PVC Air Track Fabric varieert van 0,55 mm tot 0,70 mm per zijde. Taber-slijtagetests volgens ASTM D4060 leveren gewichtsverlieswaarden op van minder dan 0,30 g bij 1000 cycli met H-18-wielen, wat het gebruik op sportschoolvloeren en buitentrainingsruimtes ondersteunt waar contact met schurende oppervlakken plaatsvindt.
Luchtbehoud door lasintegriteit
Door het hoogfrequent lassen van de PVC-coating ontstaat er een moleculaire binding over de naad. Bij 3200 g/m² biedt de coatingmassa voldoende materiaaldikte voor laspenetratie zonder door het gaas te branden. De afpelsterkte van lasnaden bedraagt doorgaans 80 N/5 cm tot 120 N/5 cm, en het drukverlies in de kamer wordt gedurende een periode van 24 uur onder de 5% gehouden bij een interne druk van 0,3 bar.
Dimensionale stabiliteit onder druk
Het polyester gaas in 3200GSM PVC Air Track Fabric wordt door hitte gehard voordat het wordt gecoat, waardoor de rek bij breukbelasting wordt beperkt tot 3% tot 5%. Bij herhaalde opblaas- en leegloopcycli behoudt de stof de kamergeometrie zonder permanente rek, waardoor de beoogde veerkrachteigenschappen van het luchtspoor gedurende zijn levensduur behouden blijven.
Constructiegegevens van stoffen
Waar 3200GSM-stof wordt toegepast
Technische vragen van fabrikanten en kopers
Welke lasmethode wordt aanbevolen voor het verbinden van 3200GSM-weefsel?
Hoogfrequent diëlektrisch lassen is de primaire methode voor 3200GSM PVC Air Track Fabric. De laagdikte ondersteunt een lasvenster van 0,5 tot 2,5 seconden bij 27,12 MHz, afhankelijk van de elektrodeconfiguratie. Heteluchtlassen met een mondstuk van 40 mm bij 350°C tot 400°C wordt gebruikt voor reparaties ter plaatse en complexe geometrieën waarvoor geen HF-gereedschap beschikbaar is. Beide methoden moeten een naadafpelsterkte van minimaal 80 N/5 cm opleveren wanneer getest volgens ASTM D413.
Hoe presteert de stof bij lage temperaturen tijdens de winterstalling?
3200GSM PVC luchtbaanstof remains flexible to -30°C when the plasticizer package is selected for cold-weather service. Standard formulations are rated to -20°C. For facilities that store inflated equipment in unheated spaces, specify the cold-flexible grade. Do not fold or crease the fabric below -10°C; allow the material to warm to 10°C or above before unrolling and inflating.
Wat veroorzaakt het falen van kamernaden en hoe wordt dit voorkomen?
Het falen van naden in luchtspoorconstructies is doorgaans het gevolg van onvoldoende lasdruk, vervuilde coatingoppervlakken of spanningsconcentratie op keerschotverbindingen. Zorg ervoor dat de coatingoppervlakken vóór het lassen worden gereinigd met isopropylalcohol, houd de elektrodedruk binnen de specificaties van de apparatuur en verstevig de interne bevestigingspunten van het keerschot met een tweede lasgang of een lapje van dezelfde stof. Een druktest van elke kamer op 1,5 keer de bedrijfsdruk vóór verzending identificeert zwakke naden voordat het product de eindgebruiker bereikt.
Is 3200GSM-stof geschikt voor drop-stitch-constructie?
3200GSM PVC luchtbaanstof is used in drop-stitch panels where high chamber pressures above 0.5 bar are required. The fabric weight provides sufficient coating mass to anchor drop-stitch yarns without pull-through. For drop-stitch panels, the coating adhesion to the scrim is the critical property; specify a minimum of 100 N/5cm adhesion for drop-stitch applications to prevent yarn pull-out under pressure cycling.
Hoe moet de stof tussen de seizoenen door worden gereinigd en onderhouden?
Reinig 3200GSM PVC Air Track Fabric met een schoonmaakmiddel met neutrale pH en een zachte borstel of doek. Spoel af met schoon water en laat volledig drogen voordat u het leeg laat lopen en opvouwt. Gebruik geen schoonmaakmiddelen op oplosmiddelbasis, aceton of chloorbleekmiddel, die weekmakers uit de coating halen en het scheuren van het oppervlak versnellen. Bewaar leeggelopen apparatuur in een droge, geventileerde ruimte, uit de buurt van direct zonlicht en scherpe voorwerpen.
Begeleiding bij fabricage en opslag
- Bewaar 3200GSM PVC Air Track Fabric-rollen horizontaal op een door de kern ondersteund rek in een droge ruimte bij 15°C tot 30°C. Vermijd het stapelen van rollen van meer dan twee hoog om compressieplooien van de coating te voorkomen.
- Laat de rollen minimaal 24 uur op werkplaatstemperatuur komen voordat u gaat snijden of lassen. Koud materiaal vertoont een verminderde flexibiliteit van de coating en kan tijdens het hanteren bij vouwlijnen barsten.
- Snijd de stof af met een scherp roterend mes of een heet mes. Stansen en plottersnijden zijn acceptabel voor paneelvormen; inspecteer de snijranden vóór het lassen op delaminatie van de coating.
- Houd de elektroden van lasapparatuur schoon en vrij van PVC-resten. Verkoolde resten op de elektroden veroorzaken vonken en brandwonden aan het oppervlak, waardoor de integriteit van de naden in gevaar komt.
- Test een monster van elke rol vóór het productielassen. De coatingformulering en het gehalte aan weekmakers kunnen per productiebatch enigszins variëren, en de lasparameters moeten mogelijk worden aangepast.